Production et qualité7 min de lecture
Contrôle de processus en plasturgie : l'apport de l'IA
Vos pièces sortent bonnes le matin et partent au rebut l'après-midi, sans que personne n'ait touché au réglage ? Le problème vient rarement d'un seul paramètre, et c'est justement ce que personne ne voit à temps.
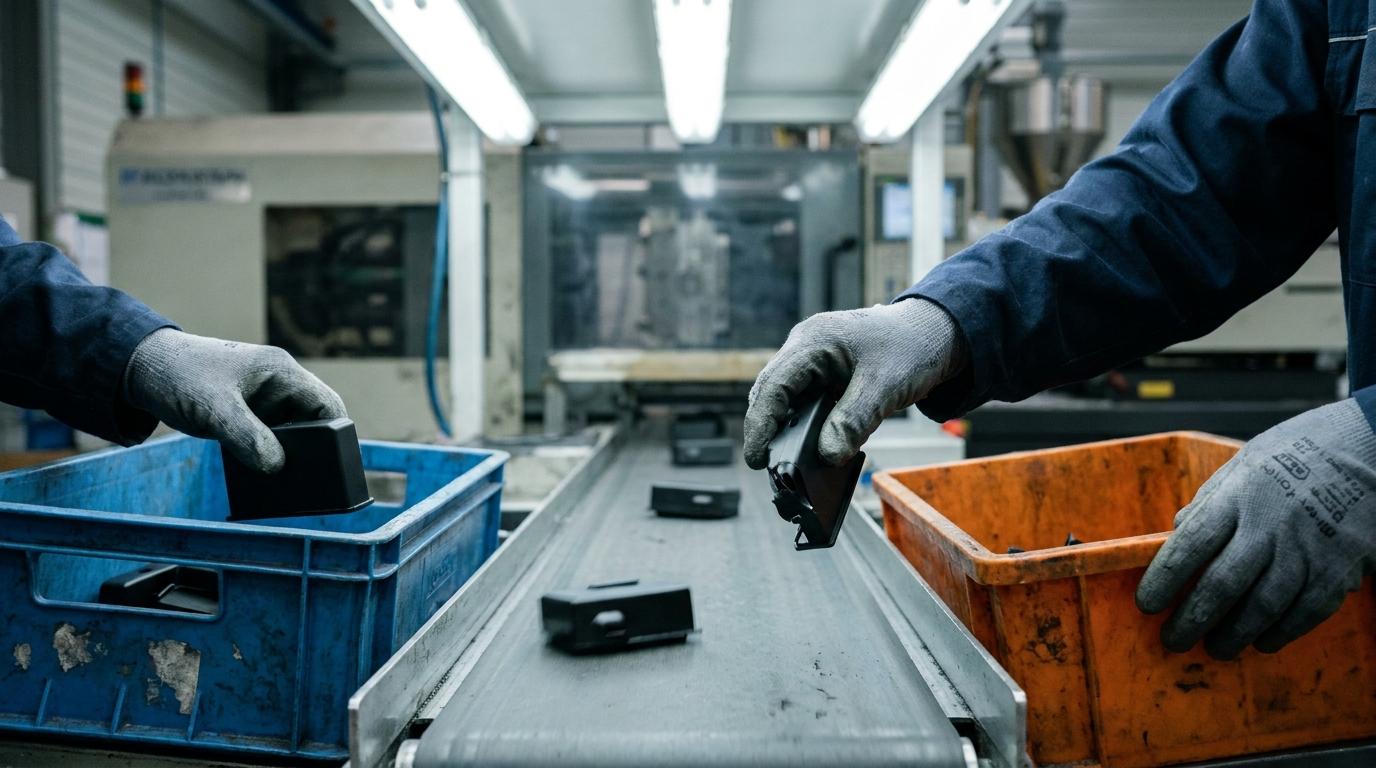
Le contrôle de processus en plasturgie consiste à surveiller en continu les paramètres d'injection (températures, pressions, temps de maintien, refroidissement, humidité de la matière) pour garder chaque pièce dans sa fenêtre de process. Dans beaucoup de PME, il repose encore sur l'expérience du régleur et sur des contrôles par échantillonnage, si bien que les dérives se découvrent tard. L'IA apporte deux choses : elle apprend, sur votre historique, le lien entre vos paramètres et vos défauts, et elle alerte avant que la dérive ne produise du rebut. Le régleur garde la main sur chaque correction. Voici pourquoi les dérives passent inaperçues, ce que l'IA change sur la ligne, un cas client chiffré et les limites à connaître.
Pourquoi les dérives de process passent inaperçues
Une presse à injecter peut sortir des pièces conformes pendant des heures, puis dériver sans déclencher d'alarme : un lot de matière plus humide, un moule qui monte en température, une régulation qui fatigue. Les fenêtres de process existent, mais elles sont souvent larges et surveillées paramètre par paramètre.
- Les paramètres interagissent. Température matière, pression de maintien et refroidissement jouent ensemble. Chacun reste dans sa tolérance, et leur combinaison donne quand même une retassure.
- Le contrôle arrive après la production. Avec un contrôle par échantillonnage, un défaut d'aspect se découvre parfois au montage, voire chez le client.
- Le savoir est chez quelques régleurs. Le bon réglage d'un moule difficile dépend de l'équipe en poste.
- Le rebut n'est pas suivi presse par presse. Il pèse sur la marge sans que personne ne sache précisément d'où il vient.
Le coût de la matière rend le sujet plus pressant. Au printemps 2026, des transformateurs ont vu le prix du polyéthylène passer de moins de 1 euro à plus de 2,50 euros le kilo en quelques mois, selon Techniques de l'Ingénieur. Chaque pièce rebutée coûte plus cher qu'avant.
Notre approche : partir de vos presses et de vos données
Nous ne remplaçons ni votre supervision, ni vos capteurs, ni votre MES. Nous partons de ce que vos presses enregistrent déjà, des relevés qualité et des déclarations de rebut, même incomplets.
Un modèle apprend, sur votre historique, quelles combinaisons de paramètres précèdent un défaut donné, moule par moule et matière par matière. Il ne pilote pas la presse : il alerte et recommande, le régleur valide ou ajuste. Un réglage automatique ne s'envisage que sur des paramètres non critiques, avec des garde-fous. C'est la démarche décrite sur notre page optimisation des procédés par l'IA.
Quand le défaut se voit, nous ajoutons un contrôle par vision en sortie de presse : chaque pièce est contrôlée, et l'information remonte vers le process au lieu d'attendre la fin du lot. Le principe est présenté sur notre page contrôle qualité par IA.
Ce que ça change sur la ligne
- Avant : le défaut est vu au contrôle ou au montage, le lot est trié, le régleur cherche la cause. Après : l'alerte arrive quand les paramètres commencent à ressembler à ceux qui ont déjà produit ce défaut, avec la correction qui avait fonctionné.
- Avant : le bon réglage d'un moule difficile dépend du régleur présent. Après : les réglages qui donnent les meilleurs résultats sont documentés par recette, matière et presse, et chaque équipe y a accès.
- Avant : le rebut est une ligne globale dans les comptes. Après : il est suivi par presse et par moule, et vous savez où agir en premier.
Le même historique sert aussi à la maintenance prédictive : une régulation thermique qui fatigue se voit dans les données avant la panne.
Pour votre entreprise : Prenez votre moule le plus pénible et regardez, sur un mois, quand le rebut apparaît : par équipe, par lot de matière, après un arrêt. Si un motif se dessine, vos données contiennent déjà de quoi anticiper. Notre page IA pour la plasturgie détaille les usages par métier, du régleur au responsable qualité.
Un cas client : un injecteur de pièces techniques
Un injecteur de pièces techniques en thermoplastique découvrait ses défauts d'aspect trop tard, une partie seulement après assemblage. Nous avons mis en place un contrôle par vision en sortie de presse, entraîné sur ses défauts récurrents, qui déclenche les corrections avant qu'un lot ne dérive.
Résultat : 97 % des défauts détectés en sortie de presse, un taux de rebut en baisse de 18 % et un retour sur investissement en 7 mois.
Sur un autre procédé sensible aux réglages, l'extrusion, un industriel de l'agroalimentaire a réduit ses rebuts de 14 % et son énergie par tonne de 11 % grâce aux recommandations de réglage, en gardant sa supervision et son MES. D'autres exemples sont réunis sur notre page cas clients.
Les limites à connaître
- Pas de données, pas de modèle. Il faut quelques mois de paramètres machine et de résultats qualité. S'ils ne sont pas enregistrés, la première étape consiste à les collecter.
- Le rebut doit être bien déclaré. Si les pièces rebutées ne sont pas rattachées à une presse et à un moment, le modèle apprend mal.
- Un nouveau moule demande du temps. Sans historique, l'IA a peu à dire au démarrage.
- La qualité reste une limite que l'IA ne franchit pas. Toute recommandation est vérifiée avant d'être généralisée.
- Les régleurs doivent être dans le projet. Un outil vécu comme un contrôle de leur travail ne sera pas utilisé.
Par où commencer
- Choisissez une presse ou un moule qui vous coûte cher en rebut.
- Vérifiez ce qui est déjà enregistré : paramètres, alarmes, rebut par équipe.
- Chiffrez le rebut sur ce périmètre : matière, temps machine, tri, retours client.
- Associez un régleur et le responsable qualité dès le départ.
- Fixez un objectif mesurable sur trois mois.
- Faites chiffrer le potentiel lors d'un Audit IA d'une journée sur site. Chez un industriel de la plasturgie, un audit a fait apparaître plus de 90 000 euros de pertes annuelles liées aux rebuts.
Questions fréquentes
Quelle différence entre contrôle de processus et contrôle qualité en plasturgie ?
Le contrôle qualité vérifie la pièce une fois produite. Le contrôle de processus surveille les paramètres pendant l'injection pour éviter de produire une pièce mauvaise. L'IA relie les deux en apprenant quels paramètres mènent à quels défauts.
Faut-il ajouter des capteurs sur les presses ?
Pas forcément. Les presses récentes enregistrent déjà de nombreux paramètres. Un capteur supplémentaire ne se justifie que si le défaut visé dépend d'une mesure qui n'existe pas encore.
L'IA va-t-elle régler les presses à la place du régleur ?
Non. Elle alerte et recommande, le régleur valide ou ajuste. Un réglage automatique ne s'envisage que sur des paramètres non critiques, avec des garde-fous.
Combien de temps faut-il pour obtenir un premier résultat ?
Comptez de 2 semaines à 3 mois entre le diagnostic et la mise en production, selon l'état des données. Sur un projet de contrôle par vision en plasturgie, le retour sur investissement a été atteint en 7 mois.
Combien coûte un projet IA de contrôle de process ?
Le prix dépend du nombre de presses et de l'état des données : il fait l'objet d'un devis ferme après un audit ou un diagnostic. L'Audit IA coûte 3 000 euros HT, dont la moitié est déduite si vous lancez ensuite un projet avec nous.
Nos données de production restent-elles chez nous ?
Elles peuvent être hébergées en France ou directement sur votre site. Le détail figure sur notre page sécurité et données.
Et chez vous, quel moule vous coûte le plus ?
Si vous connaissez votre presse ou votre moule le plus coûteux en rebut, vous avez déjà votre point de départ. En 30 minutes, nous regardons ensemble ce que vos données permettent d'anticiper.